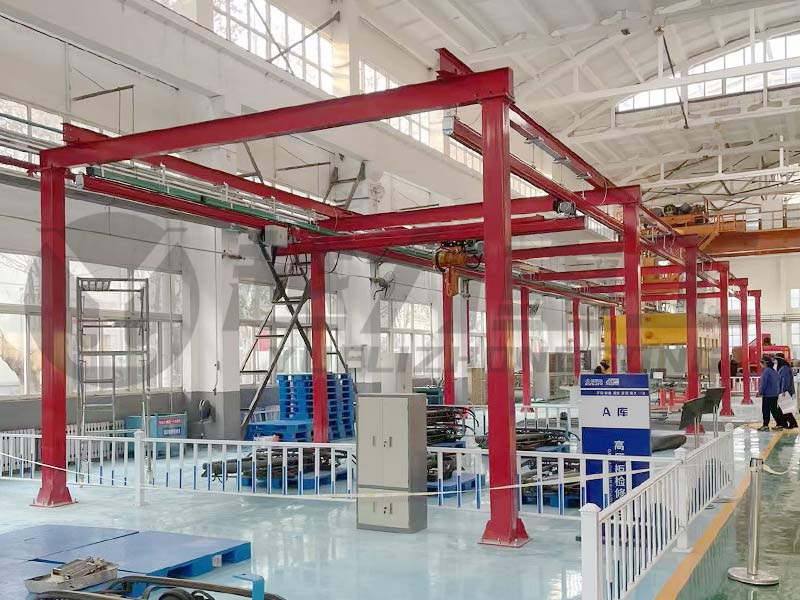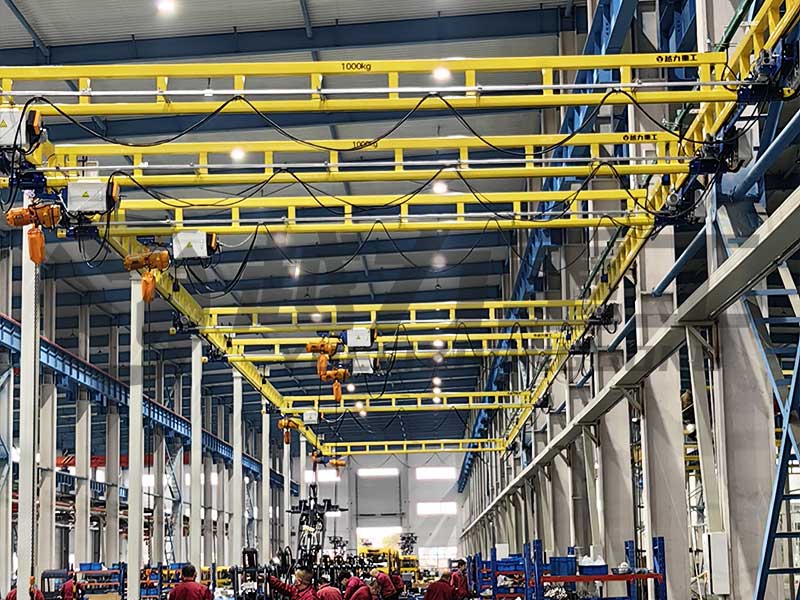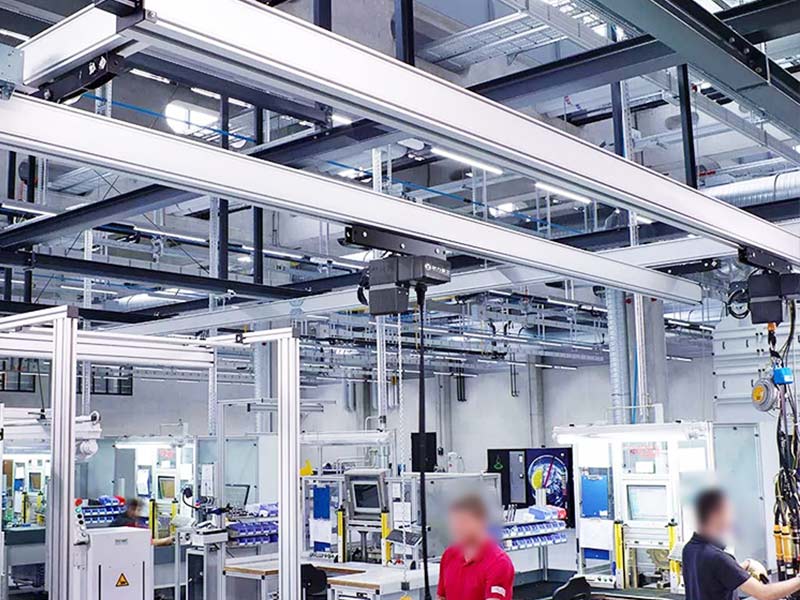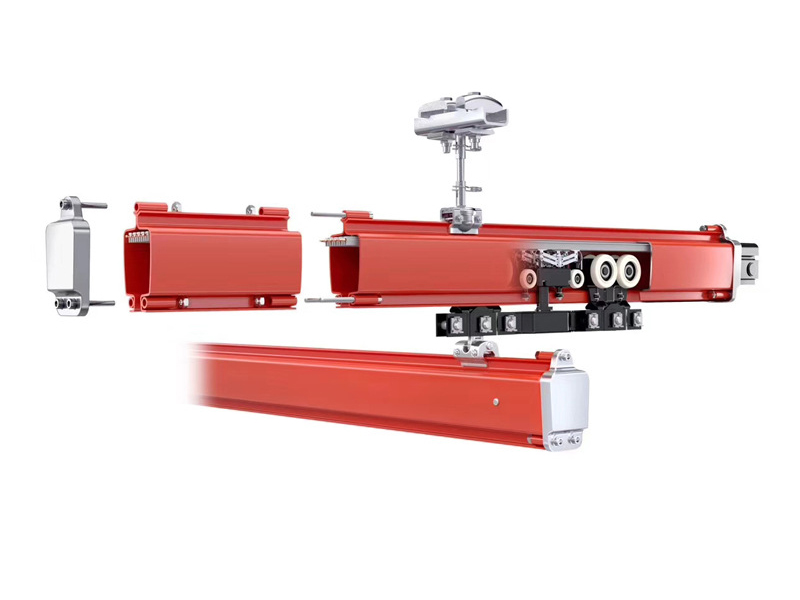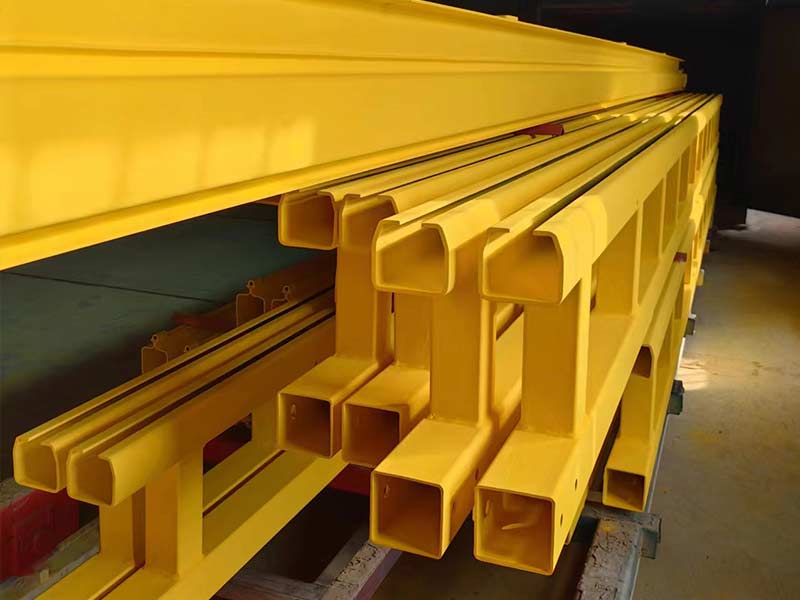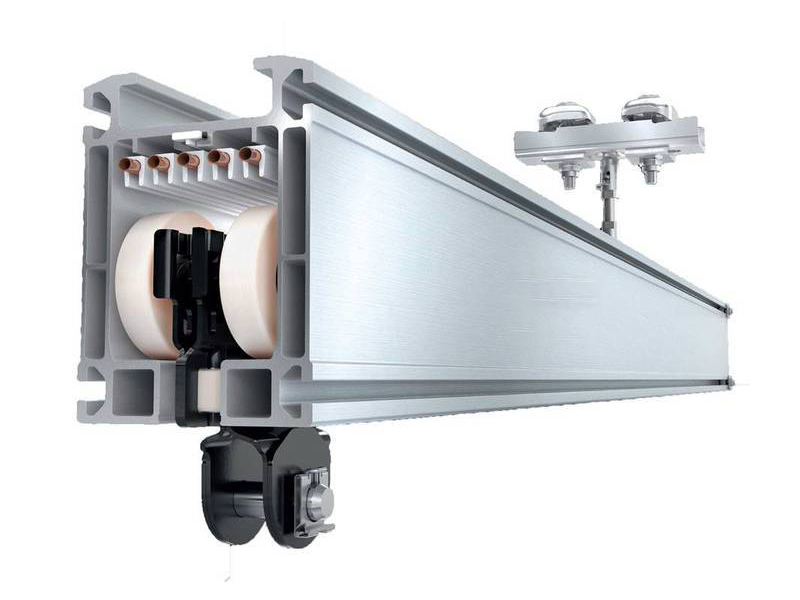
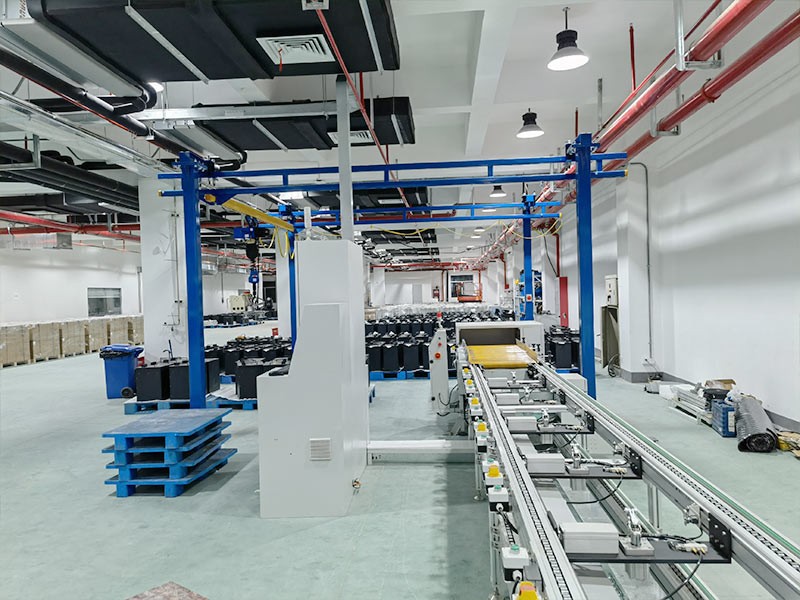
KBK起重裝置適合三類核心工位:汽車裝配線的發動機/變速箱/車門等重型零部件吊裝工位、機械加工車間的機床上下料與模具更換工位、電子車間的精密元器件與周轉箱“不落地”搬運工位。其模塊化設計、靈活布局和精準操控能力,使其成為替代傳統行車、懸臂吊和人工搬運的理想選擇。
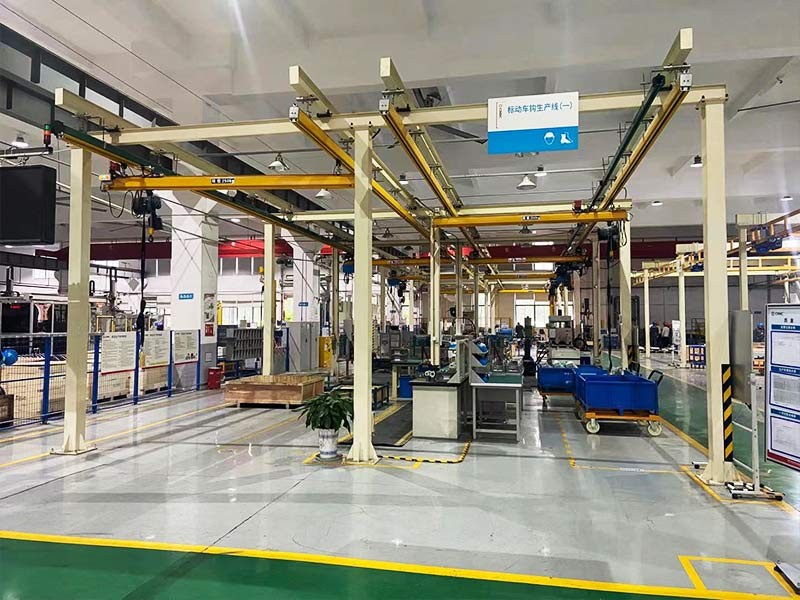
一、汽車裝配線工位:從零部件上線到總成裝配
汽車裝配線的工位特點
汽車裝配線是KBK起重裝置應用最廣泛的場景之一。汽車制造涉及沖壓、焊裝、涂裝、總裝四大核心工藝,每個環節都有大量重型零部件需要在工位之間轉運和精準對位。
汽車裝配線的工位有幾個顯著特點:工位密集——焊裝線、總裝線上工位一個挨一個,空間高度緊湊;載荷較重——發動機總成、變速箱、車架等部件重量在數百公斤到兩噸不等;節拍要求高——生產線以分鐘甚至秒為單位運轉,物料供應不能斷檔;精度要求嚴——發動機對位、模具合模等環節需要毫米級定位精度。
KBK在汽車工位的具體應用
沖壓車間——模具吊裝工位:沖壓模具動輒數噸重,換模作業對定位精度和平穩性要求極高。KBK系統可為壓機工位、模具存放區分別搭建獨立軌道系統,每個工位獨立作業、互不干擾。搭配伺服智能提升機時,升降定位精度可達±1mm,單次換模時間可從傳統的2小時壓縮至30分鐘以內。
焊裝車間——分總成焊接與夾具吊裝工位:焊裝線工位高度密集,焊接機器人、工裝夾具、輸送線密布。KBK系統可覆蓋各個焊接工位,實現分總成在各工位間的快速流轉;多車型混線生產時,模塊化設計可快速適應車型切換。
總裝車間——發動機、變速箱、車門等核心工位:總裝線是KBK應用最直觀的環節。發動機總成重量一般在200-500kg之間,KBK軌道沿裝配線上方布局,通過電動葫蘆將發動機精準吊至安裝位置。在三一重工的汽車零部件組裝項目中,越力重工為其設計了多組KBK柔性起重機系統,采用模塊化組合式結構,可根據實際生產動線靈活布置軌道走向與跨距,系統覆蓋從零部件上線、裝配調整到總成吊運的全流程。
實際案例:某重卡零部件生產線引入2噸剛性KBK起重機后,物料吊運時間減少約40%,實現了零部件在工位間的快速無縫轉運。越力重工為上海某大型機器人工程公司組裝線提供的2噸剛性KBK系統,使重型部件搬運與定位時間平均縮短約60%,整條生產線產能提升約25%。
為什么汽車工位適合KBK?
汽車工位需要的是一套“跟著工位走”的起重系統,而不是傳統行車那種“全車間共用一臺”的模式。KBK可以沿生產線布置軌道,每個關鍵工位配置獨立的葫蘆,工件在工位之間流轉不需要“借”行車,徹底解決了多工位同時作業時搶設備的擁堵問題。
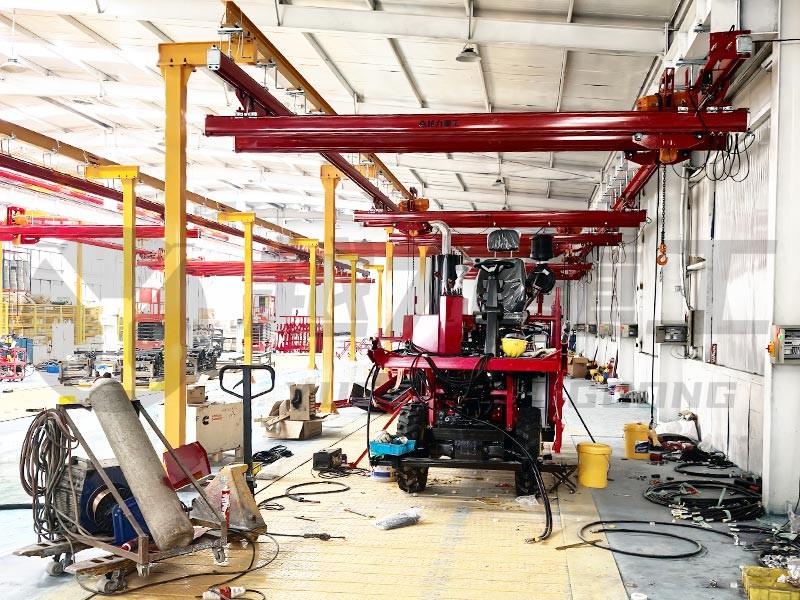
二、機械加工車間工位:機床上下料與模具更換
機械加工工位的核心需求
機械加工車間的KBK,最核心的需求是輔助上下料。加工中心、數控銑床、磨床等設備換一次工件少則幾分鐘多則半小時。如果人工抬,一個卡盤五六十斤、一副模具上百斤,兩個工人抬一天下來腰都直不起來,磕一下碰一下工件就廢了。
機加工工位還有幾個普遍特點:載荷波動大——從幾十公斤的工件到數百公斤的模具不等;對位精度要求高——模具定位銷需要對準機臺銷孔,偏差幾毫米就進不去;車間上空緊張——行車軌道、通風管道、照明橋架、壓縮空氣管路密集。
KBK在機加工工位的具體應用
KBK在加工中心上方架一段軌道配葫蘆,操作人員通過遙控即可完成工件的取放和定位。軌道布局一般為直線單軌或H型雙軌,覆蓋加工中心群組。
剛性KBK軌道截面模量比柔性軌道大,滿載時軌道變形更小,葫蘆定位的穩定性更高,特別適合需要精密對位的機加工場景。配備雙速環鏈電動葫蘆時,慢速可調至1-2米/分鐘,配合變頻控制可實現毫米級微動,上模具時手感和精準度完全不一樣。
實際案例:越力重工為廣東某精密零部件制造企業定制的KBK鋁合金起重機+智能提升機系統,單工位物料上下料時間縮短40%以上,工件對位精度大幅提升,徹底解決了精密工件轉運過程中的磕碰劃傷問題。山東某精密加工企業引入越力重工KBK系統后,同樣解決了生產一線的物料搬運難題。
機加工工位選型要點
機加工工位選擇KBK時重點關注三件事:載荷按最大單件重量×1.25留安全余量,不能剛好卡著最大件;軌道選剛性而非柔性,確保精密對位時的穩定性;葫蘆選雙速,慢速用于精密對位、快速用于搬運。
三、電子車間工位:精密元器件與“不落地”搬運
電子車間工位的特殊要求
電子、半導體、精密元件車間的搬運,核心痛點不是“重”,而是“怕”——怕臟、怕碰、怕落地。一塊電路板、一箱精密元件,只要落地一次、撞到架子一次,就可能帶進灰塵、刮花表面,后面工序一查出來就是不良品。
電子車間工位的特點:物料價值高、易損壞——PCB板、玻璃蓋板、芯片托盤等經不起磕碰;潔凈度要求嚴格——無塵車間對灰塵和污染零容忍;工位空間緊湊——產線密集,通道狹窄。
KBK在電子工位的具體應用
KBK在電子車間的核心思路很簡單:物料盡量不落地,盡量少換手。在關鍵通道和工位上方鋪一圈軌道,覆蓋來料緩沖區、主要生產線、測試老化區、出貨暫存區,等于在無塵區上方搭了一條“空中專用道”。周轉箱、托盤直接掛在吊具上走,從緩沖區掛到工位上方,再緩慢放到操作臺邊,不需要先放地上再二次搬運。
電動葫蘆的起升、運行速度都可以調得比較柔和,起停不會猛抖,箱子在空中平穩滑行,里面的精密器件都能安穩待著。KBK運行時噪音低,不會產生過多灰塵和震動,非常適合電子制造車間使用。
實際效果:員工彎腰、硬端的次數大幅減少,日常動作以“站著操作按鈕+輕推小車”為主。物料真正接近“全程不落地”,降低了帶入灰塵、劃傷外觀的風險。通道更干凈、現場更好管,做6S、通過客戶審廠時物料路線清清楚楚。
電子車間工位的特殊選型
電子車間建議優先考慮KBK鋁合金軌道系統。鋁合金軌道自重僅為鋼制軌道的1/3,大幅降低廠房承重負荷;軌道表面經過陽極氧化處理,耐磨耐腐蝕,適配精密車間潔凈生產環境。越力重工為廣東某精密零部件制造企業提供的正是KBK鋁合金起重機方案,客戶專注于汽車與電子領域精密零部件的研發與生產。
四、其他常見工位場景
除了汽車、機械、電子三大核心場景,KBK起重裝置還廣泛適用于以下工位:
倉儲物流工位:用于貨物出入庫、中轉與短途搬運,軌道懸掛不占地面空間,可充分利用倉庫垂直空間。
維修工位:在設備維修區架設KBK軌道,用于吊運維修工具和更換部件。
食品/醫藥工位:采用不銹鋼材質或鋁合金軌道的KBK系統,適配潔凈生產環境。
裝配工位(通用) :任何需要中小噸位、高頻次、精準定位的裝配作業,KBK都可以替代傳統行車或懸臂吊。
五、總結
KBK起重裝置適合的工位可以概括為三類:
| 工位類型 | 核心需求 | 推薦配置 | 典型載荷 |
| 汽車裝配工位 | 重型零部件吊裝、精準對位 | 剛性KBK+雙速葫蘆或智能提升機 | 200kg-2t |
| 機械加工工位 | 機床上下料、模具更換 | 剛性KBK+雙速環鏈葫蘆 | 50kg-1t |
| 電子車間工位 | 精密元器件“不落地”搬運 | 鋁合金KBK+柔和調速葫蘆 | 5kg-200kg |
三個場景的共同邏輯是:用空中軌道替代地面搬運,用精準操控替代人力抬舉,用模塊化設計適配柔性生產。KBK不是傳統行車的替代品,而是一種全新的工位級起重理念——讓每個工位都有自己的“專屬小吊車”。