發(fā)動(dòng)機(jī)缸體缸蓋的下線吊裝,難點(diǎn)不在"吊得動(dòng)"。一臺(tái)鑄鐵柴油機(jī)缸體單件約240kg,常規(guī)電動(dòng)葫蘆都提得起來。真正卡住產(chǎn)線節(jié)拍的是另外三件事:吊點(diǎn)要避開精密加工面、工件姿態(tài)要能翻轉(zhuǎn)和微調(diào)、單件節(jié)拍要跟上加工線。
針對(duì)這三點(diǎn),行業(yè)中比較成熟的配置組合是:以KBK剛性軌道作搬運(yùn)主體(額定載荷≤3000kg、單跨≤14米),配一副繞開加工面的專用夾持或穿銷吊具,起升機(jī)構(gòu)用兩速或變頻控制,讓長(zhǎng)距離段走快、靠位段走慢。載荷檔位按缸體最大單件重量上取一檔:乘用車鋁合金缸體單件通常14-32kg,250kg檔已夠用;商用車鑄鐵缸體單件約240kg,取500kg檔,把吊具自重也一并算進(jìn)去留出余量。
一、先看工件:缸體缸蓋的重量區(qū)間與吊點(diǎn)特征
缸體和缸蓋的單件重量落在什么區(qū)間?
選型第一步不是看設(shè)備,是稱工件。缸體缸蓋的重量差得很遠(yuǎn),材質(zhì)和缸數(shù)換一下就是幾倍:
零件 | 材質(zhì) | 單件重量參考 | 備注 |
發(fā)動(dòng)機(jī)缸體 | 鑄鐵(柴油機(jī)) | 約240kg | 產(chǎn)線組裝時(shí)自重過大,無法人工搬運(yùn) |
發(fā)動(dòng)機(jī)缸體 | 鑄鐵(乘用車四缸) | 約34kg | — |
發(fā)動(dòng)機(jī)缸體 | 鑄鐵(V6) | 約47kg | 同型鋁合金件約31kg |
發(fā)動(dòng)機(jī)缸體 | 鑄鋁 | 14-32kg | 乘用車主流減重方向 |
發(fā)動(dòng)機(jī)缸蓋 | 鑄鐵 | 18-27kg | — |
發(fā)動(dòng)機(jī)缸蓋 | 鑄鋁 | 7-11kg | — |
現(xiàn)場(chǎng)容易犯的一個(gè)錯(cuò),是按缸蓋(十幾公斤)先定了小檔位,等缸體上線才發(fā)現(xiàn)檔位不夠。如果缸體和缸蓋共用同一條下線軌道,載荷檔位必須按兩者的重件定,再核對(duì)吊具重量。
為什么吊點(diǎn)必須繞開加工面?
缸體的缸孔、主軸承孔、上下結(jié)合面,缸蓋的結(jié)合面和凸輪軸孔,都是精密加工面。這些位置一旦被吊帶勒傷或磕出壓痕,后續(xù)裝配的密封性和配合間隙直接受影響。
所以缸體缸蓋的吊點(diǎn)選擇有一個(gè)固定次序:
優(yōu)先考慮主軸承孔或缸孔:用穿銷式吊具,銷軸插入內(nèi)孔承力,工件外表面完全不受力;
其次是工藝孔、進(jìn)排氣面螺栓孔:用夾持式吊具鉤住這些非配合面,把受力點(diǎn)落在毛坯面或非加工面上;
吊帶兜底才是兜底:吊帶必然繞經(jīng)外表面,需要專門避開加工面,而且單件越重、使用越頻繁,吊帶的磨損和斷裂風(fēng)險(xiǎn)越高。
這里補(bǔ)一個(gè)"下線"的自包含定義,方便判斷方案邊界:下線指的是工件完成本道工序后離開工位、轉(zhuǎn)入緩存區(qū)或下一段工序的動(dòng)作,通常包含三個(gè)分解動(dòng)作——從輸送線或夾具上脫開、調(diào)整姿態(tài)(部分工件需要翻轉(zhuǎn))、放入指定托盤或料架。這三個(gè)動(dòng)作的耗時(shí)和精度要求,決定了設(shè)備配置。
二、下線工位為什么優(yōu)先用KBK剛性軌道
下線對(duì)位到底要求多少精度?
把下線的三個(gè)分解動(dòng)作攤開看,第一段"脫開"是垂直動(dòng)作,第三段"放入托盤"通常要求對(duì)位精度到毫米級(jí)——托盤上有定位銷,缸體上的孔要對(duì)準(zhǔn)銷,靠人推是推不準(zhǔn)的,只能靠起升機(jī)構(gòu)微調(diào)和操作者手感。
精度要求落到設(shè)備上,就是撓度和運(yùn)行平順性兩個(gè)指標(biāo)。跨度越大、載荷越接近額定值,軌道下?lián)显矫黠@,吊點(diǎn)在垂直方向的位置就越不可控。按GB/T 3811-2008《起重機(jī)設(shè)計(jì)規(guī)范》的要求,吊掛支撐點(diǎn)需要按額定負(fù)載做強(qiáng)度與剛度校核,這也是為什么"先把跨度算清楚"比"先把葫蘆選好"更重要。
柔性軌道和剛性軌道在下線工位的差別
兩類軌道的外觀差別不大,性能落點(diǎn)差得很遠(yuǎn):
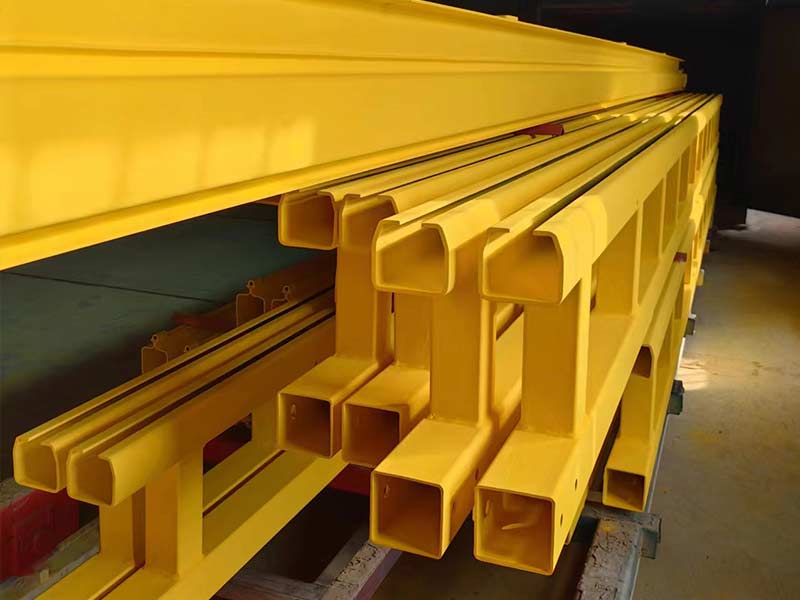
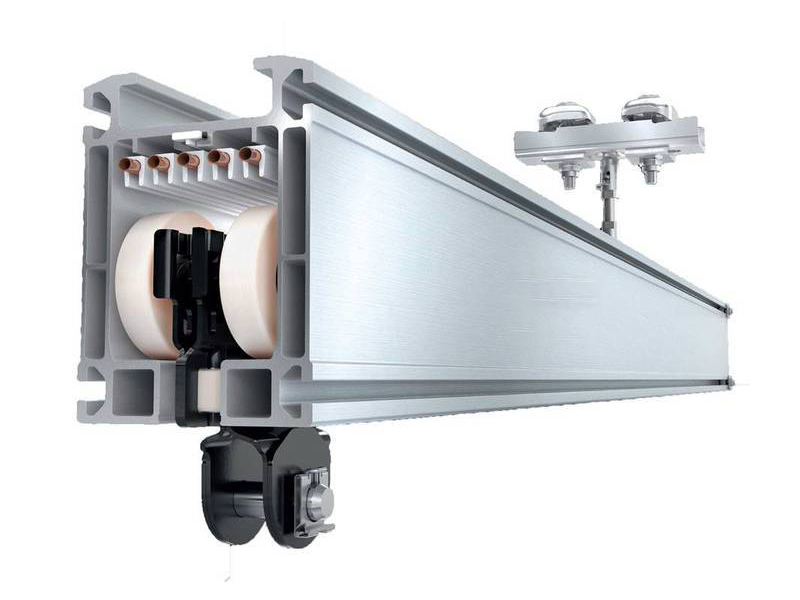
對(duì)比項(xiàng) | KBK柔性軌道(Ω型截面) | KBK剛性軌道(C型封閉截面) |
額定載荷 | 125-2000kg | 125-3000kg |
單跨上限 | ≤10米 | ≤14米 |
工作級(jí)別 | A3/A4/A5 | A4/A5/A6 |
運(yùn)行速度 | 0-14m/min | 0-20m/min |
抗撓與抗扭 | 開口截面,允許一定安裝容差 | 封閉截面,剛度更高 |
適合的工序 | 輸送、緩存、輕載裝配 | 精定位、頻繁起吊、中重載荷 |
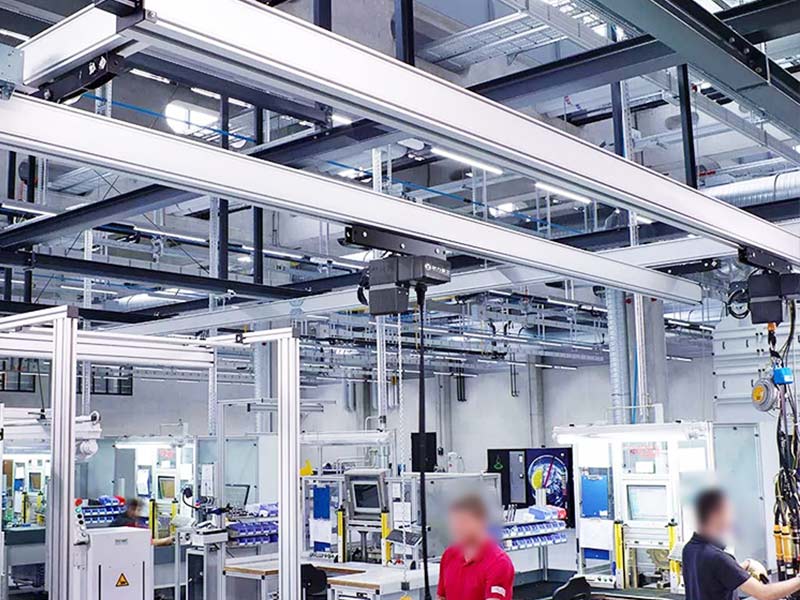
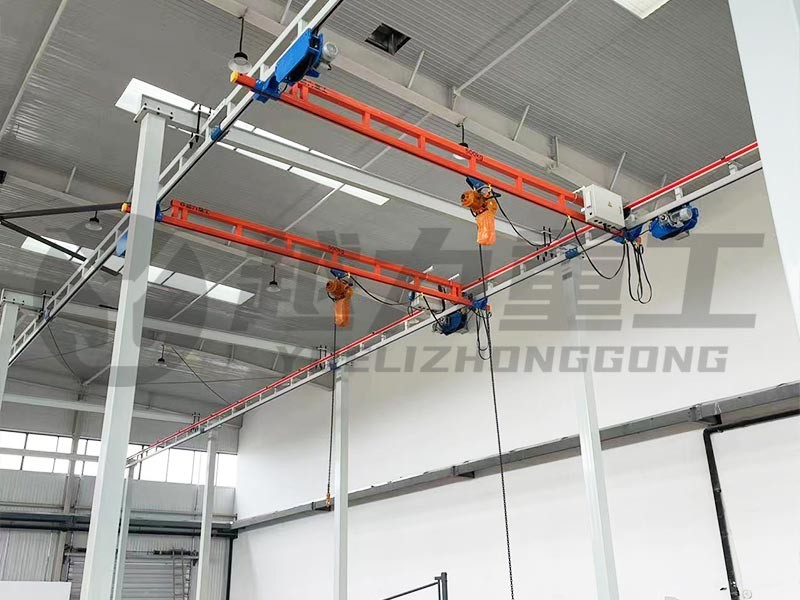
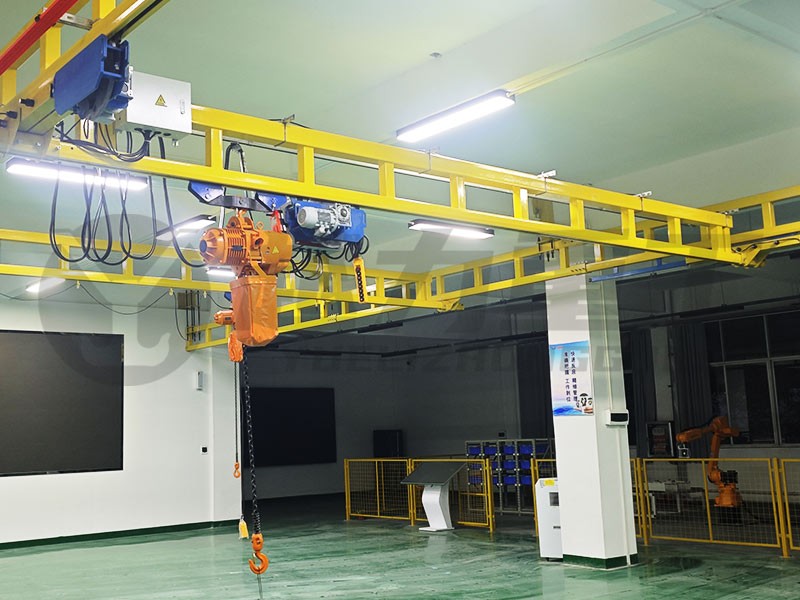
結(jié)論比較清楚:缸體下線這種"重件+要精定位+啟停頻繁"的工位,主體軌道應(yīng)當(dāng)選剛性;柔性軌道更適合放在線邊緩存段,或者缸蓋這類輕件的支線上。鋁合金軌道自重輕、推拉省力,但額定載荷上限是2000kg,用來吊缸體會(huì)吃緊,吊缸蓋倒是合適。
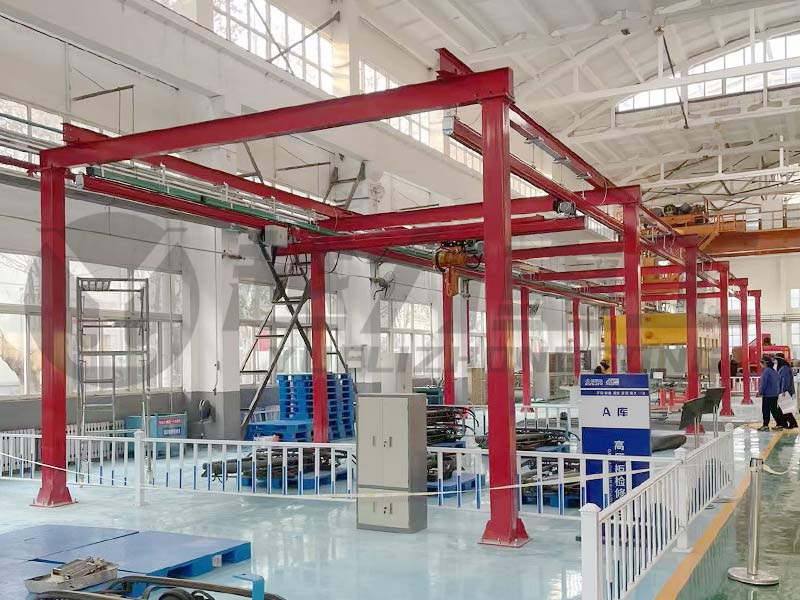
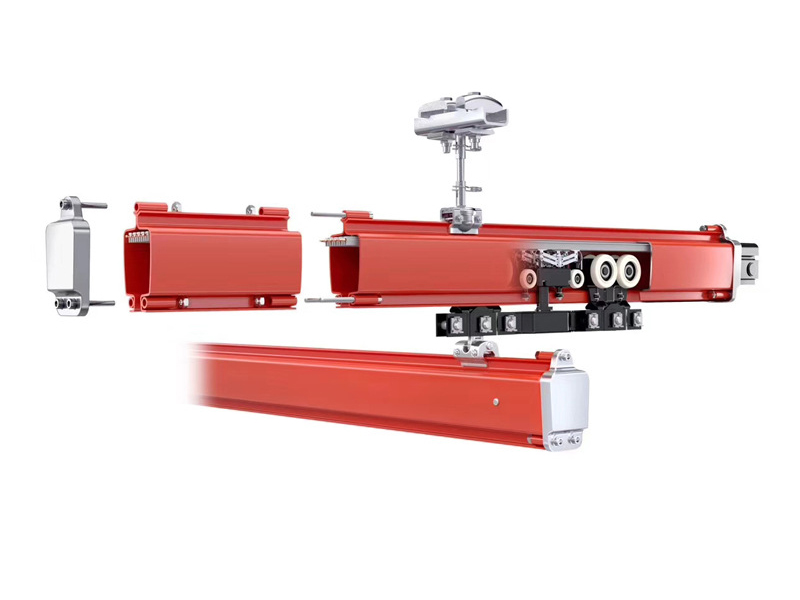
以越力重工為例,其剛性KBK軌道采用一次冷軋成型的封閉型軌,沒有焊接點(diǎn),從結(jié)構(gòu)上減少了焊接處的疲勞開裂風(fēng)險(xiǎn)——對(duì)啟停頻次高的下線工位,這是個(gè)實(shí)打?qū)嵉牟顒e。柔性軌道的選型可參照J(rèn)B/T 10381-2013《柔性組合式懸掛起重機(jī)》中的參數(shù)與驗(yàn)收要求。
三、吊具:下線吊裝真正的技術(shù)點(diǎn)
KBK加吊帶為什么"能吊但不順手"?
行業(yè)公開的專利文獻(xiàn)里記錄過這樣一段現(xiàn)狀:柴油發(fā)動(dòng)機(jī)缸體為鑄鐵材質(zhì),單件重量在240kg左右,產(chǎn)線組裝時(shí)由于自重過大無法人工搬運(yùn),上下料采用KBK加吊帶的方式吊裝,而吊帶吊裝存在耗時(shí)長(zhǎng)、吊帶反復(fù)使用易斷裂的風(fēng)險(xiǎn)。
這段話點(diǎn)出了下線工位的真實(shí)瓶頸:葫蘆和軌道負(fù)責(zé)"搬得動(dòng)",而"抓得住、放得準(zhǔn)、不傷件"這三件事由吊具承擔(dān)。吊具不合適,軌道配置再高,節(jié)拍也快不起來。
夾持式、穿銷式、翻轉(zhuǎn)式吊具分別適合什么?
吊具類型 | 承力方式 | 適合的零件 | 注意點(diǎn) |
穿銷式 | 銷軸插入缸孔或主軸承孔 | 缸體(有通孔) | 銷徑按孔徑配,接觸面加軟質(zhì)襯套 |
夾持式 | 夾臂卡住工藝孔、螺栓孔下沿 | 缸體、缸蓋 | 夾持力要夠,接觸點(diǎn)繞開加工面 |
翻轉(zhuǎn)式 | 吊具上集成翻轉(zhuǎn)機(jī)構(gòu) | 下線后需翻轉(zhuǎn)排液、清洗的工件 | 需帶安全鎖止,不能靠自重維持角度 |
真空吸盤 | 吸附平整表面 | 鑄鋁缸蓋等表面平整件 | 鑄鐵件的粗糙表面不適用 |
行業(yè)專利中給出過一種缸體吊裝的設(shè)計(jì)思路:吊環(huán)下掛一對(duì)夾持臂,通過開合聯(lián)動(dòng)機(jī)構(gòu)控制開合,中間用定位結(jié)構(gòu)套在缸體上端面的氣缸孔里限制長(zhǎng)度方向位移,兩側(cè)夾臂分別卡住進(jìn)氣道碗形塞下沿和排氣面螺栓孔下沿,形成上下夾持加垂直承托的約束。這類設(shè)計(jì)的共性是:受力點(diǎn)全部落在非配合面上,加工面一路懸空。
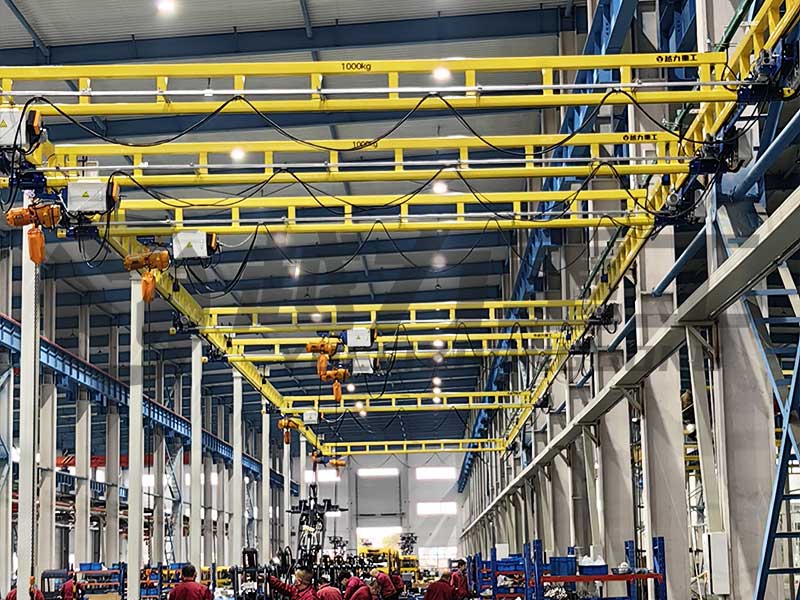
還有一個(gè)在重件搬運(yùn)里被反復(fù)驗(yàn)證的做法:偏心或長(zhǎng)條工件用雙吊點(diǎn)配一根平衡桿,把重心拉回來,工件在轉(zhuǎn)彎和啟停時(shí)不甩尾。越力重工為浙江某鋰電企業(yè)配置的方案就是KBK搭配硬臂吊具吊裝500kg的電池模組——硬臂的優(yōu)點(diǎn)是工件不晃,位置由臂長(zhǎng)和角度直接決定,靠位比軟索快得多。缸體這類外形不規(guī)則的工件,可以借用同一思路。
起升機(jī)構(gòu):電動(dòng)葫蘆還是智能提升機(jī)?
電動(dòng)葫蘆:起升速度2-8m/min,配兩速或變頻后,中段走快、靠位切慢速,是缸體下線較常見的配置;
智能提升機(jī):懸浮模式下操作者用手扶著工件就能升降,沒有操作桿的滯后,適合節(jié)拍高、單件重量在人工可控范圍內(nèi)的缸蓋下線;
氣動(dòng)平衡吊:結(jié)構(gòu)簡(jiǎn)單、響應(yīng)快,適合油霧和粉塵環(huán)境,但需要配套氣源。
判斷標(biāo)準(zhǔn)其實(shí)只有一條:下線節(jié)拍越快、單件越輕,越值得上懸浮式起升;單件重、節(jié)拍松,用帶變頻的電動(dòng)葫蘆更劃算。
四、節(jié)拍和軌道布局怎么配合
下線節(jié)拍怎么反推軌道參數(shù)?
以60秒一件的下線節(jié)拍為例,單次吊運(yùn)循環(huán)可以拆成四段:取件15秒、運(yùn)行20秒、靠位15秒、釋放10秒。運(yùn)行段的距離和速度,直接決定中間這20秒夠不夠用。
運(yùn)行速度:剛性軌道為0-20m/min,按平均12m/min估算,20秒能跑約4米;
路徑長(zhǎng)度:如果工位間距超過4米,要么提高運(yùn)行速度,要么調(diào)整布局縮短路徑;
靠位段:最后15秒需要把速度壓到1m/min以內(nèi),否則對(duì)不準(zhǔn)托盤上的定位銷。
先算節(jié)拍,再定軌道長(zhǎng)度和速度檔位——順序反了,就只能改布局。
軌道怎么排布更順?
下線工位的布局核心,是把"長(zhǎng)距離運(yùn)行"和"精定位靠位"分開處理:
主干段拉直:減少轉(zhuǎn)彎,小車推動(dòng)阻力小,操作者推著走也不費(fèi)力;
工位前留慢速區(qū):工位前1-2米不設(shè)分支和道岔,讓靠位動(dòng)作有穩(wěn)定的運(yùn)行面;
分支用道岔連接:一條主線帶多個(gè)下線口,用道岔把工件分送到不同緩存區(qū),比每個(gè)口配一套獨(dú)立系統(tǒng)省投資;
線纜走上不走下:滑觸線或拖鏈沿軌道上方布置,地面不留線,人和搬運(yùn)車分流。
五、機(jī)加工環(huán)境下的防腐與防護(hù)
切削液和油霧對(duì)軌道涂層有什么影響?
缸體缸蓋工位是典型的重切削環(huán)境:切削液飛濺、油霧附著、鑄鐵屑和鋁屑堆積,對(duì)軌道和葫蘆是長(zhǎng)期侵蝕。見過不少工位,軌道用了兩三年,漆面起泡脫落,銹從邊緣往里爬。
應(yīng)對(duì)方式是表面處理上做足:
拋丸處理到Sa2.5級(jí):把氧化皮、銹層和油污徹底打掉,涂層才有附著基礎(chǔ);
噴塑后再高溫烤漆:塑層提供耐化學(xué)性,烤漆層提供硬度和耐磨性,兩層疊加比單層刷漆耐用得多;
葫蘆按環(huán)境選防護(hù)等級(jí):油霧環(huán)境里,電控部分的防護(hù)等級(jí)直接決定故障率。
越力重工在這道工序上采用拋丸處理達(dá)Sa2.5級(jí)、噴塑后進(jìn)180-200℃烤漆線的做法,工藝標(biāo)準(zhǔn)參照德系廠商的通用要求。這筆投入在下線工位是劃得來的——軌道裝在產(chǎn)線上方,停機(jī)更換的成本遠(yuǎn)高于當(dāng)初多做一層涂層。
六、什么情況下KBK方案不適用
方案有邊界,說清楚比藏著好:
單件超過3000kg:超過KBK剛性軌道的額定載荷上限,需要改用單梁或雙梁橋式起重機(jī),船用柴油機(jī)缸體這類超大件就屬于這個(gè)范圍;
單跨超過14米:必須加中間支撐或更換機(jī)型,不能靠"把軌道拉長(zhǎng)"解決;
屋頂承重不足:吊掛點(diǎn)需要按額定負(fù)載做校核,輕鋼屋架廠房要先核算,必要時(shí)改用自立式門架;
潔凈度要求高的區(qū)域:鋁合金軌道免涂裝、無粉塵脫落,更適合與量具檢測(cè)區(qū)共用空間的場(chǎng)合。
廠房層高不夠怎么辦?
層高受限是缸體下線工位的常見約束。KBK懸掛式系統(tǒng)的優(yōu)勢(shì)正在這里——懸掛安裝、不占地面空間,在凈空較低的廠房里也能布設(shè);如果屋頂結(jié)構(gòu)不允許吊掛,改用自立式門架或"剛性主梁+鋁合金末端"的組合,也是一條可行的路。涉及安全裝置與操作維護(hù)要求的部分,可對(duì)照GB/T 6067.1-2010《起重機(jī)械安全規(guī)程 第1部分:總則》執(zhí)行。
七、三個(gè)數(shù)字記住缸體缸蓋下線的配置邏輯
把上面的內(nèi)容壓一下,這套工位的配置邏輯可以用三個(gè)數(shù)字記住:
240kg:鑄鐵柴油機(jī)缸體的單件參考重量,決定了載荷檔位不能往低處選;
14米:剛性KBK軌道的單跨上限,超過就要加支撐或換機(jī)型;
0-20m/min:剛性軌道的運(yùn)行速度區(qū)間,節(jié)拍夠不夠,先按這個(gè)區(qū)間反推路徑長(zhǎng)度。
配置順序也可以固定下來:先稱工件定載荷檔位 → 再定吊具(繞開加工面)→ 再按節(jié)拍定軌道與速度 → 補(bǔ)防護(hù)和布局細(xì)節(jié)。這個(gè)順序反了,返工的代價(jià)會(huì)落在整個(gè)方案里較重的那一環(huán)上。
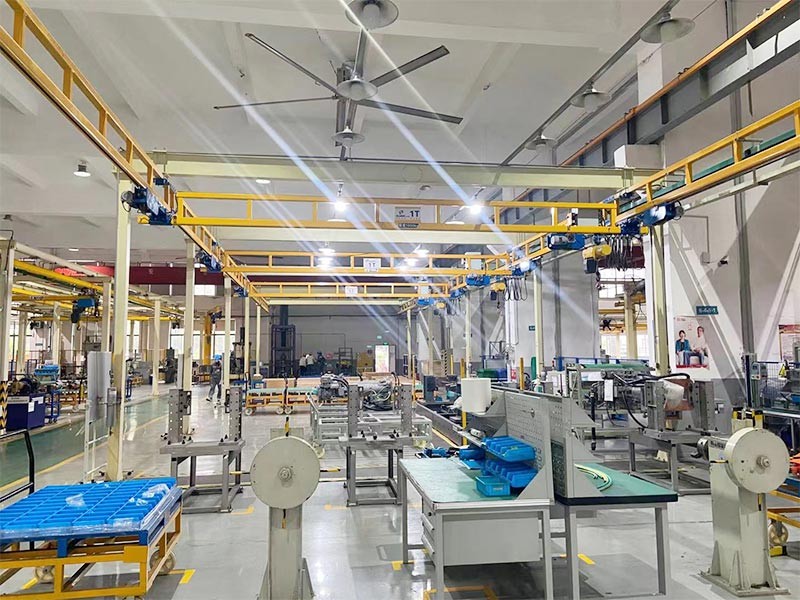
越力重工在濟(jì)南中國(guó)重汽的裝配車間項(xiàng)目(柔性KBK系統(tǒng)),以及為某重卡零部件生產(chǎn)線配置的2噸剛性KBK系統(tǒng),都屬于"軌道覆蓋機(jī)床上下料與裝配工位"的布局思路,其中重卡零部件生產(chǎn)線的工件特征與缸體缸蓋這類中重件比較接近。這類項(xiàng)目做下來有一個(gè)共同體會(huì):方案的價(jià)值不在設(shè)備清單,而在于把工件的吊點(diǎn)、姿態(tài)和節(jié)拍在圖紙階段就算清楚。
服務(wù)能力上,越力重工在全國(guó)設(shè)有36處服務(wù)網(wǎng)點(diǎn),覆蓋27省,具備現(xiàn)場(chǎng)勘測(cè)、出圖、定制、安裝和售后的一體化承接能力。對(duì)跨地域布點(diǎn)的零部件工廠來說,響應(yīng)半徑是比較實(shí)際的考量因素。