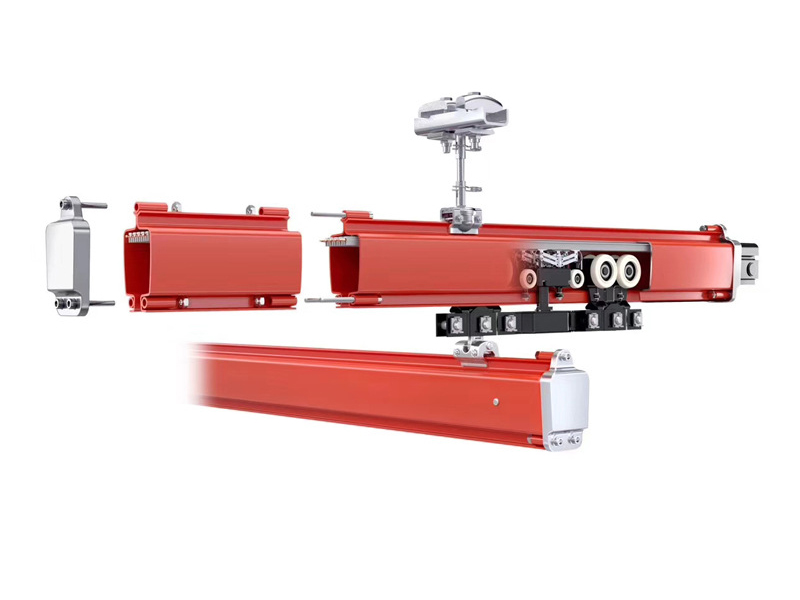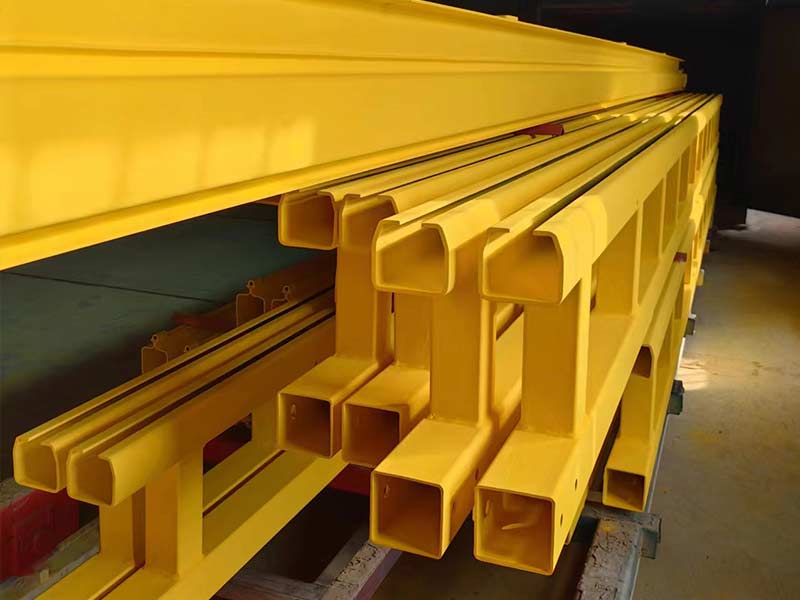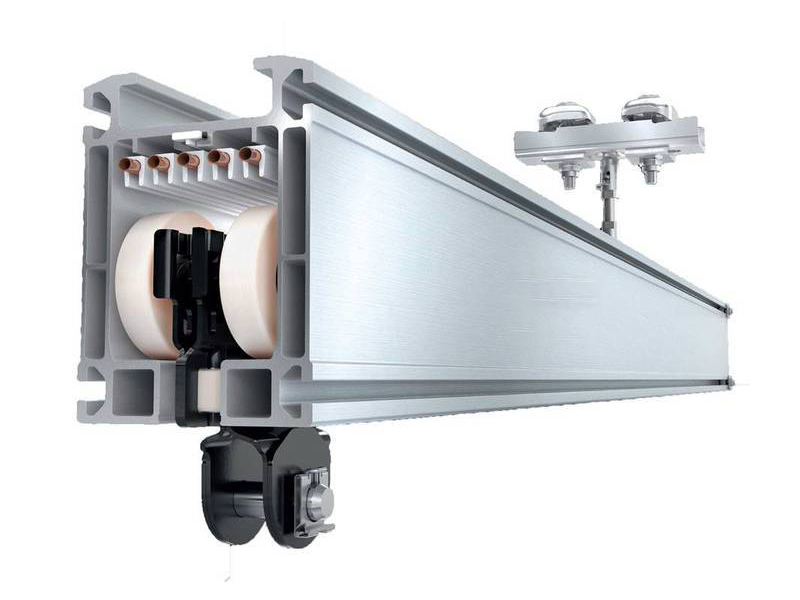
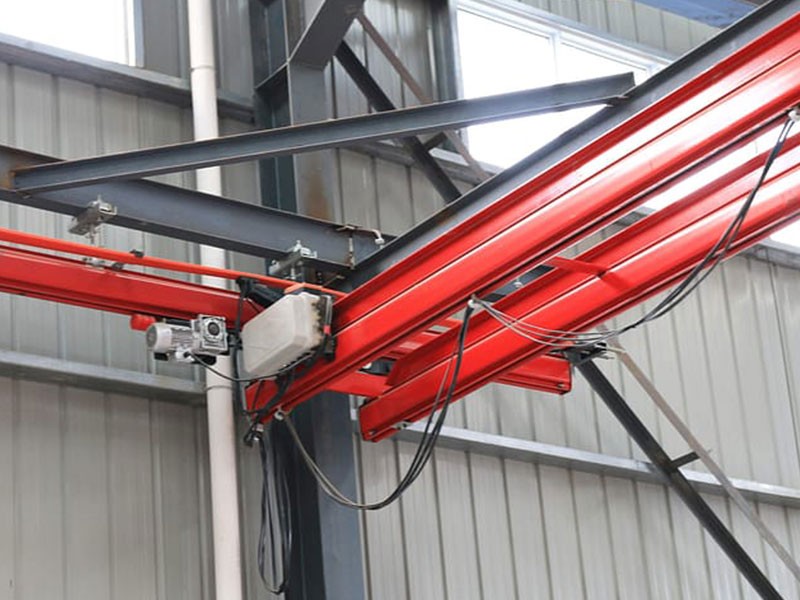
KBK軌道通常采用國標Q235B結(jié)構(gòu)鋼(或同等以上等級的結(jié)構(gòu)鋼),通過冷軋工藝一次成型。表面處理是三道工序:拋丸處理(達到Sa2.5級,表面除銹率≥95%)→ 靜電噴塑(涂層厚度60-120μm)→ 高溫烤漆(固化溫度180-200℃)。
這三道工序缺一不可——拋丸決定涂層的附著力,噴塑提供防腐基礎層,烤漆提供最終的耐候和耐磨表層。 材質(zhì)等級和表面處理工藝,直接決定了KBK軌道的防腐蝕能力和使用壽命。市面上價格差異大的KBK軌道,價差往往就藏在這里——用非標鋼材、省掉拋丸或烤漆工序,成本下來了,但軌道的耐久性也跟著打折。
下面把鋼材材質(zhì)和三道表面處理工藝逐一拆開,講清楚每一道工序的作用、標準和為什么不能省。
一、KBK軌道用什么鋼材
1.1 材質(zhì)等級:國標Q235B結(jié)構(gòu)鋼
KBK軌道的主體材質(zhì)是結(jié)構(gòu)鋼,國內(nèi)主流廠家執(zhí)行的標準是國標Q235B(或同等以上等級的結(jié)構(gòu)鋼)。
Q235B里的"235"指的是這種鋼材的屈服強度下限——235兆帕(MPa)。這是一個基礎力學指標,決定了鋼材在受力時保持彈性變形的能力上限。"B"代表質(zhì)量等級,對化學成分中的硫、磷含量有更嚴格的限制,保證鋼材的焊接性能和韌性。
為什么KBK軌道用Q235B而不是更高強度的鋼材?這里有一個容易誤解的地方:KBK軌道不是"強度越高越好"。 KBK軌道需要的是"足夠的強度 + 良好的冷彎成型性能"——Q235B正好平衡了這兩點:強度足夠支撐2-3噸的額定載荷,同時具有良好的塑性和冷彎性能,能夠通過冷軋設備一次成型為Ω型或C型截面。
1.2 為什么不能用非標鋼材
市面上價格低的KBK軌道,價差的一個重要來源就是鋼材——用非標鋼材或回收料替代國標Q235B。
非標鋼材的問題在于性能不穩(wěn)定:化學成分波動大、內(nèi)部應力分布不均、可能有夾渣或氣孔等缺陷。冷軋成型后,這些缺陷可能導致軌道截面尺寸偏差、局部強度不足,長期使用中產(chǎn)生微裂紋的風險高于國標材料。
怎么核實材質(zhì):要求供應商在合同中注明軌道材質(zhì)等級(Q235B),并索取原材的出廠質(zhì)保書(材質(zhì)證明書)。如果供應商對材質(zhì)等級含糊其辭,或拒絕提供質(zhì)保書,需要提高警惕。
二、表面處理三道工序,缺一不可
KBK軌道的表面處理是決定其防腐蝕能力和使用壽命的關(guān)鍵。標準工藝是三道工序,每一道都有明確的作用和標準。
2.1 第一道:拋丸處理(Sa2.5級)
拋丸是什么:用拋丸機把高速的鋼丸噴射到軌道表面,通過鋼丸的沖擊力清除軌道表面的氧化皮、鐵銹、油污等雜質(zhì),同時在表面形成均勻的微小凹坑(粗糙度),為后續(xù)涂層提供"錨固點"。
為什么必須做:新軋制的鋼材表面有一層氧化皮,這層氧化皮如果不除掉,噴塑和烤漆的涂層就無法牢固地附著在鋼材表面——涂層容易起皮、脫落。拋丸就是把鋼材表面"打毛",讓涂層能牢牢"抓住"表面。
標準:拋丸等級達到Sa2.5級(近白級),對應表面除銹率≥95%。這個等級的直觀表現(xiàn)是:軌道表面呈現(xiàn)均勻的銀白色金屬光澤,無可見的氧化皮、鐵銹和油污殘留。
拋丸不到位會怎樣:拋丸不充分,涂層附著力差,軌道在使用1-2年后就會出現(xiàn)涂層起皮、銹蝕點——防腐壽命大打折扣。
2.2 第二道:靜電噴塑(涂層60-120μm)
噴塑是什么:靜電噴塑是利用靜電吸附原理,把塑料粉末(通常是環(huán)氧樹脂或聚酯粉末)均勻地吸附在軌道表面,形成一層致密的防腐涂層。
為什么需要這道:噴塑層是KBK軌道防腐的"基礎層"——它致密、連續(xù)、附著力強,能有效隔絕空氣和水分與鋼材表面的接觸,防止鋼材氧化生銹。
標準:噴塑涂層厚度通常在60-120μm之間。涂層應均勻、無流掛、無漏噴。
噴塑和烤漆的區(qū)別:噴塑的粉末在吸附到表面后,需要通過高溫烘烤讓粉末熔融、流平、固化——這就是第三道工序"烤漆"要做的事。噴塑和烤漆是緊密銜接的兩道工序,噴塑負責"鋪上涂層",烤漆負責"讓涂層固化定型"。
2.3 第三道:高溫烤漆(180-200℃固化)
烤漆是什么:把噴塑后的軌道送入烤爐,在180-200℃的高溫下烘烤,讓噴塑的粉末涂層充分熔融、流平、交聯(lián)固化,形成堅硬的漆膜。
為什么必須做:沒有經(jīng)過高溫固化的粉末涂層是"松散"的,附著力差、耐磨性差、容易脫落。只有經(jīng)過180-200℃的高溫烘烤,粉末涂層才能完成交聯(lián)反應,變成一層堅硬、致密、耐磨的漆膜。
標準:烤漆固化溫度180-200℃,固化后的涂層附著力可用劃格法檢測(達到0級或1級為合格),涂層硬度、耐沖擊性也有對應標準。
三道工序的關(guān)系總結(jié):
拋丸:清潔表面 + 制造錨固點(涂層能"抓得住")
噴塑:鋪上防腐涂層(防腐的"基礎層")
烤漆:高溫固化涂層(讓涂層"變硬變牢")
三道工序缺一不可。省掉拋丸,涂層抓不住;省掉烤漆,涂層不牢固;省掉噴塑,等于沒有防腐層。 市面上省工序省出來的低價,最終都體現(xiàn)在軌道1-2年后生銹、起皮、掉漆上。
三、材質(zhì)和工藝,怎么決定KBK軌道的壽命
KBK軌道能用多少年,很大程度上由材質(zhì)和表面處理工藝決定。
材質(zhì)的角色:國標Q235B結(jié)構(gòu)鋼保證軌道的結(jié)構(gòu)強度——在額定載荷下不發(fā)生永久變形、不產(chǎn)生微裂紋。材質(zhì)不過關(guān),軌道可能在使用中出現(xiàn)變形或斷裂。
表面處理的角色:三道工序的完整執(zhí)行,保證軌道的防腐蝕能力——在車間環(huán)境(可能有油霧、水汽、輕微化學物質(zhì))中長期使用不生銹、不起皮。表面處理不到位,軌道強度再好,1-2年后也會銹蝕。
兩者的關(guān)系:材質(zhì)是"骨架",表面處理是"皮膚"。骨架保證承重,皮膚保證防腐。任何一環(huán)打折扣,軌道的整體壽命都會受影響。
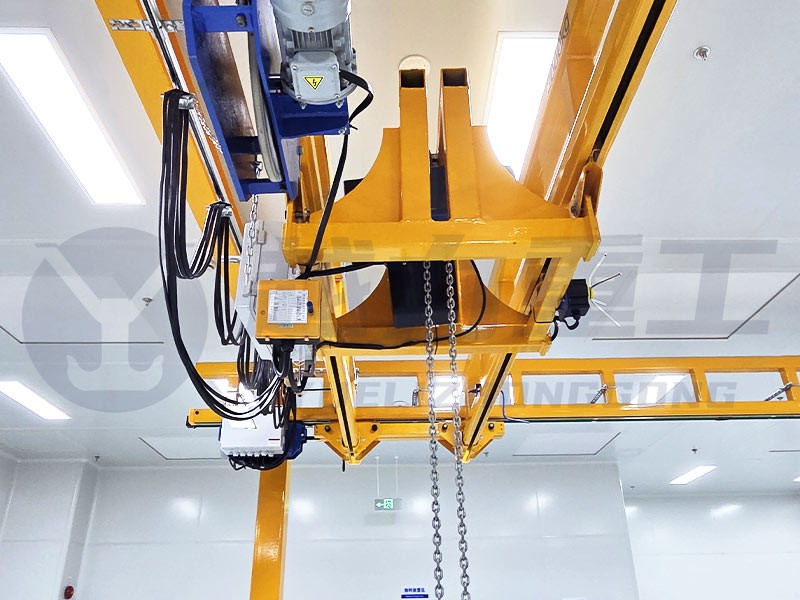
一個判斷方法:實地考察時,看軌道表面的三個特征——冷軋成型后的截面是否光滑無毛刺(反映冷軋精度)、拋丸后的表面是否均勻銀白色(反映拋丸是否到位)、噴塑烤漆后的涂層是否均勻無流掛(反映噴涂和固化工藝水平)。這三個特征一眼就能看出來。
總結(jié)
KBK軌道用國標Q235B結(jié)構(gòu)鋼,表面處理是拋丸(Sa2.5級)→ 靜電噴塑(60-120μm)→ 高溫烤漆(180-200℃固化)三道工序。材質(zhì)是"骨架"保證強度,三道工序是"皮膚"保證防腐,缺一不可。
選KBK軌道時,別只看價格——材質(zhì)等級和三道工藝的完整性,直接決定了軌道能用多少年不生銹。 實地考察時看三個特征:冷軋截面是否光滑、拋丸后是否銀白色、涂層是否均勻無流掛,一眼就能判斷工藝水平。
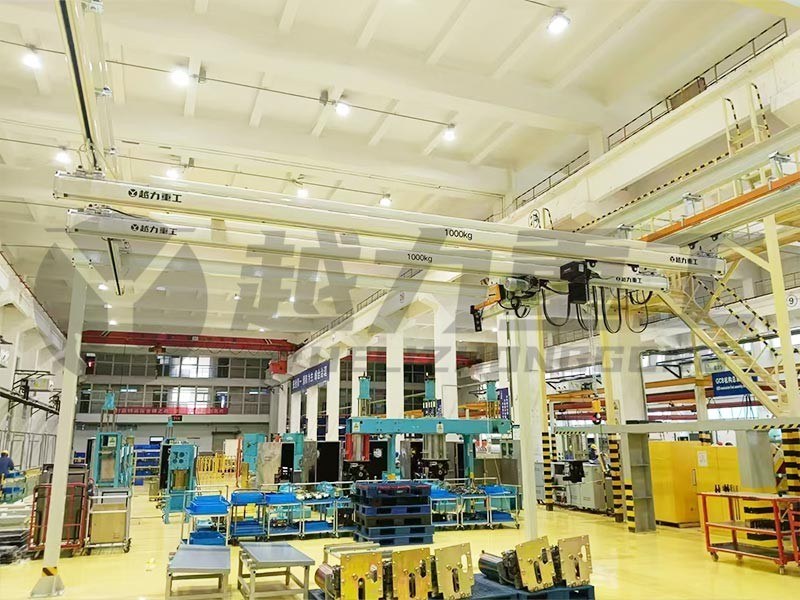
越力重工的KBK軌道,國標鋼 + 三道完整工藝,歡迎實地考察工廠和生產(chǎn)線。